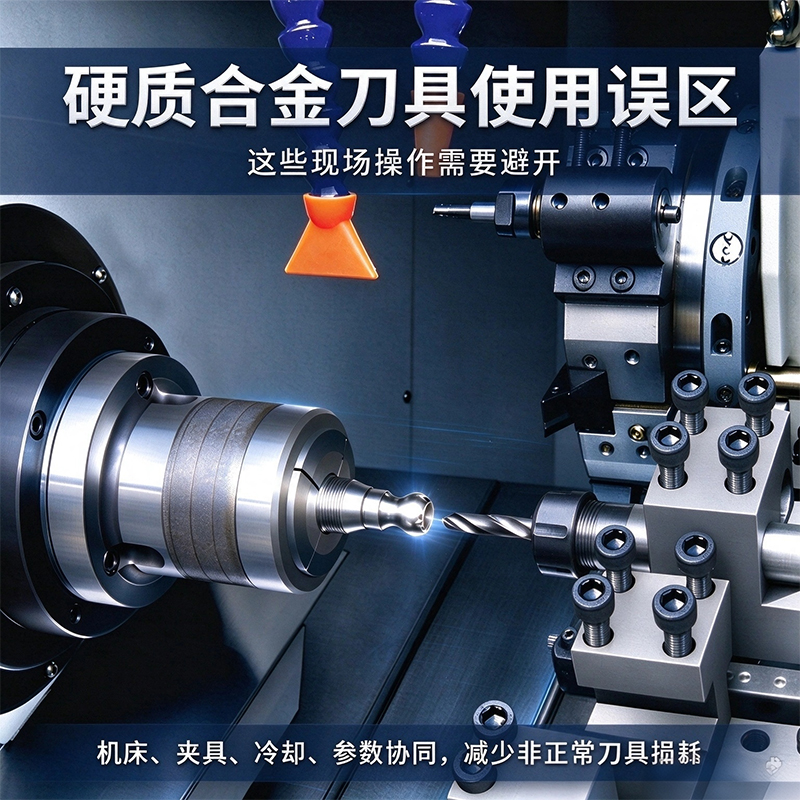
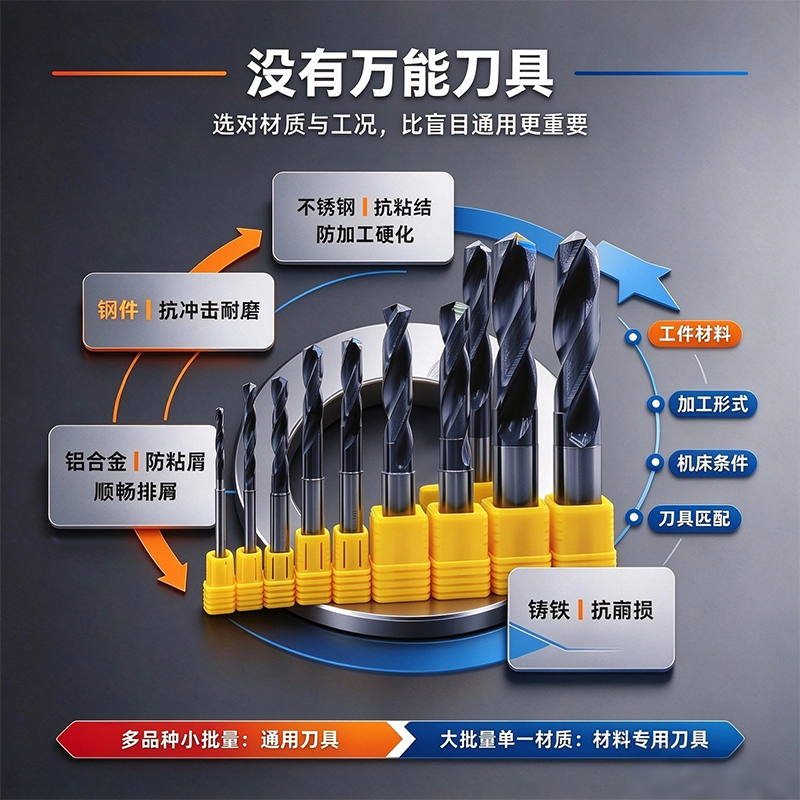
Даже если выбраны подходящие твердосплавное сверло и фреза, при неправильном способе производственных операций даже самый лучший инструмент не сможет проявить свои достойные возможности; систематизация часто встречающихся на производственной площадке ошибочных подходов в использовании помогает специалистам по обработке избегать ненужного износа инструмента.
Первый ошибочный подход: слепое повышение частоты вращения и подачи, исходя из мнения, что чем выше параметры, тем выше эффективность обработки. Твердосплавный материал стоек к высоким температурам, но это не означает, что можно неограниченно увеличивать нагрузку при резании; при превышении порога, который выдерживает материал, возникает интенсивный тепловой износ и выкрашивание. Для различных материалов существуют рекомендуемые диапазоны параметров, для материалов высокой твёрдости и вязких необходимо активно снижать скорость резания и подачу.
Второй ошибочный подход: пренебрежение условиями охлаждения. У сверла с внутренним охлаждением, если давление внутреннего охлаждения не достигает 20 бар, эффект охлаждения и отвода стружки значительно снижается; при переходе на внешнее охлаждение, но при этом по-прежнему используются параметры обработки для внутреннего охлаждения, инструмент быстро выходит из строя. В условиях внешнего охлаждения обязательно необходимо снижать подачу, обеспечивая формообразование и отвод стружки.
Третий ошибочный подход: пренебрежение состоянием закрепления и станка. Износ патрона, большое биение шпинделя — даже самый лучший инструмент будет дрожать и изнашиваться; недостаточная длина закрепления приводит к возникновению вибрации инструмента, вызывая вибрационные следы и поломку инструмента. Перед установкой на станок необходимо подтвердить состояние системы закрепления.
Четвёртый ошибочный подход: путаница в соотношении длины к диаметру, использование сверла для неглубоких отверстий для обработки глубоких отверстий. Канавка короткого сверла имеет ограниченный канал отвода стружки, при увеличении глубины стружка не может успешно выводиться, возникает забивание стружкой и поломка инструмента; для условий глубоких отверстий выбирают сверло для глубоких отверстий с соответствующим соотношением длины к диаметру в сочетании со стратегией выхода при сверлении с прерывистой подачей.
Инструмент является лишь одним звеном всей технологии, характеристики инструмента требуют согласованного взаимодействия станка, приспособления, охлаждения и параметров резания. Избегая распространённых ошибочных подходов в операциях и правильно используя отечественный твердосплавный сверлильно-фрезерный режущий инструмент, можно сократить ненормальный износ и стабилизировать качество обработки деталей.