+86-29-84615971
Провинция Шэньси, город Сиань, Новый район Сисянь, Фэндун Синьчэн, Парк совместных инноваций «Сетун Чуансиньган», корпус 2, южная часть 1-го этажа

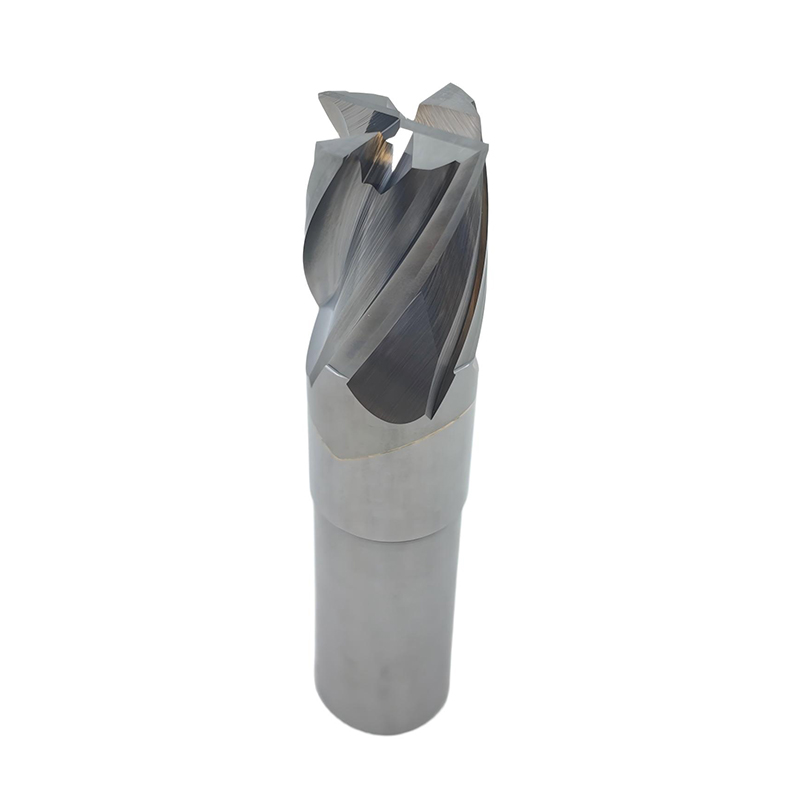
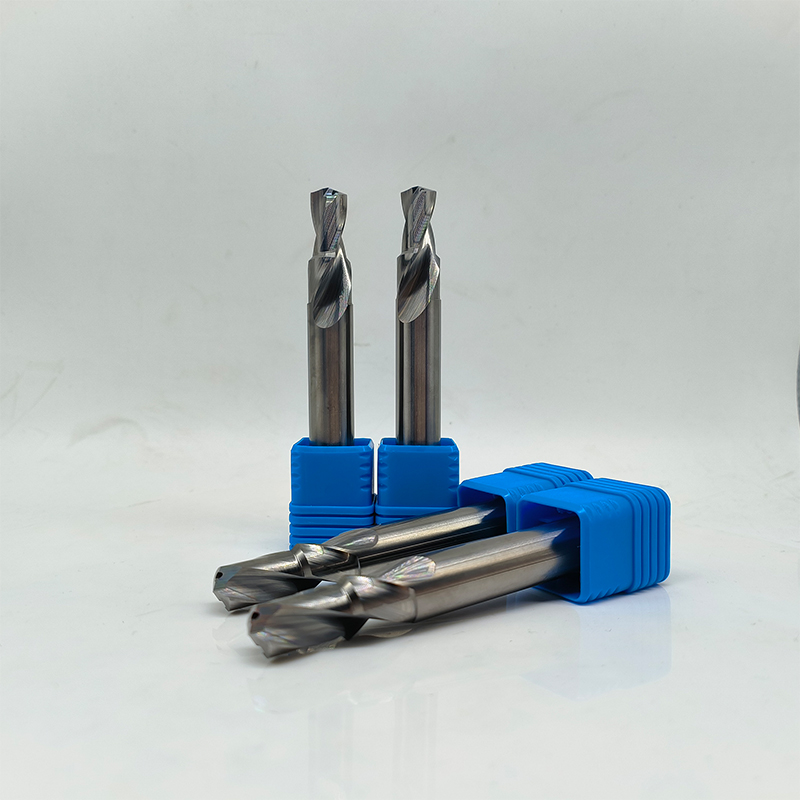
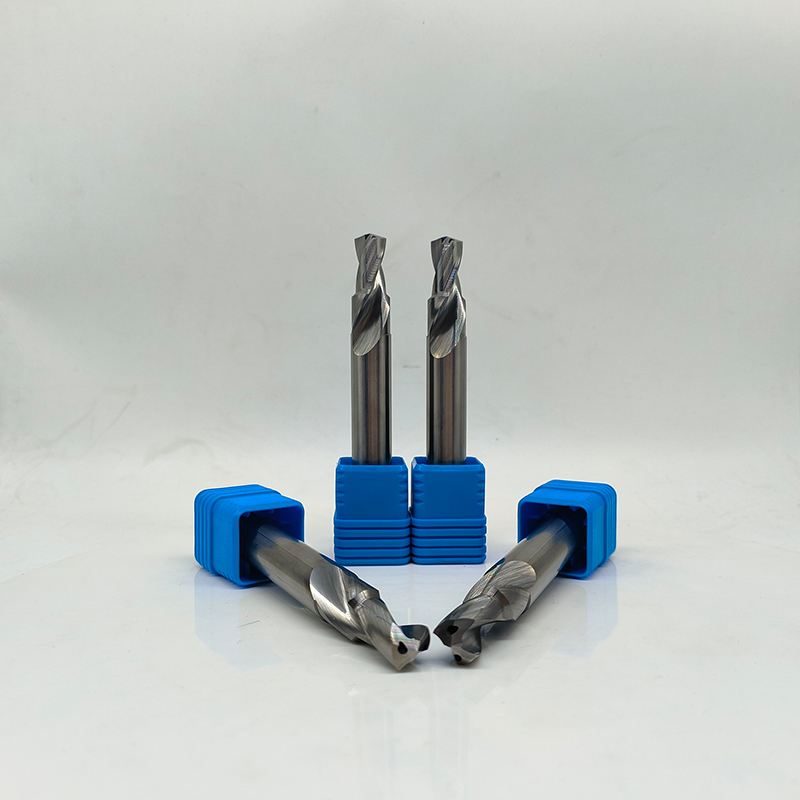
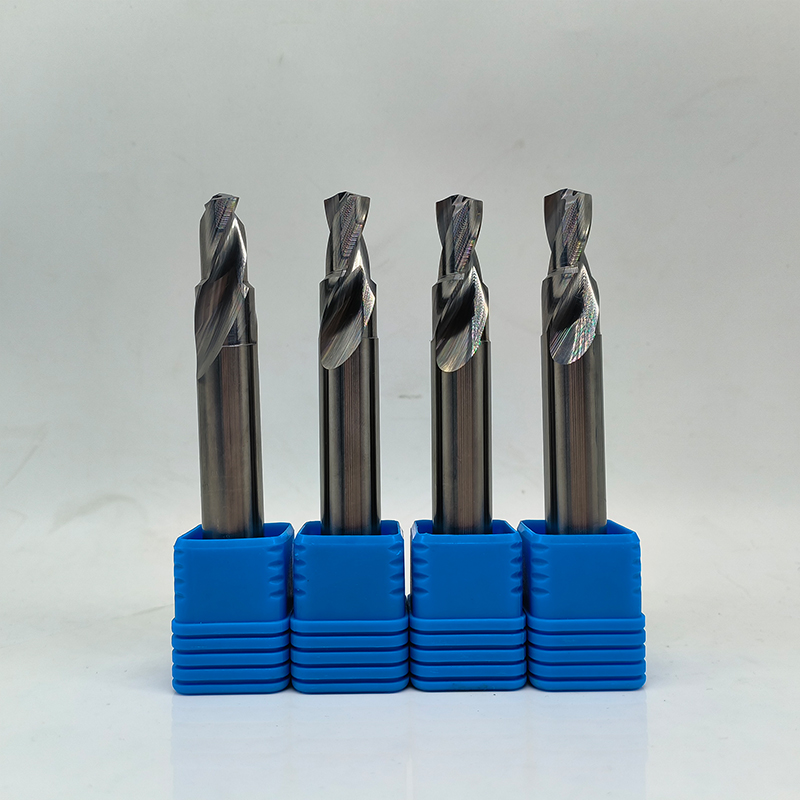
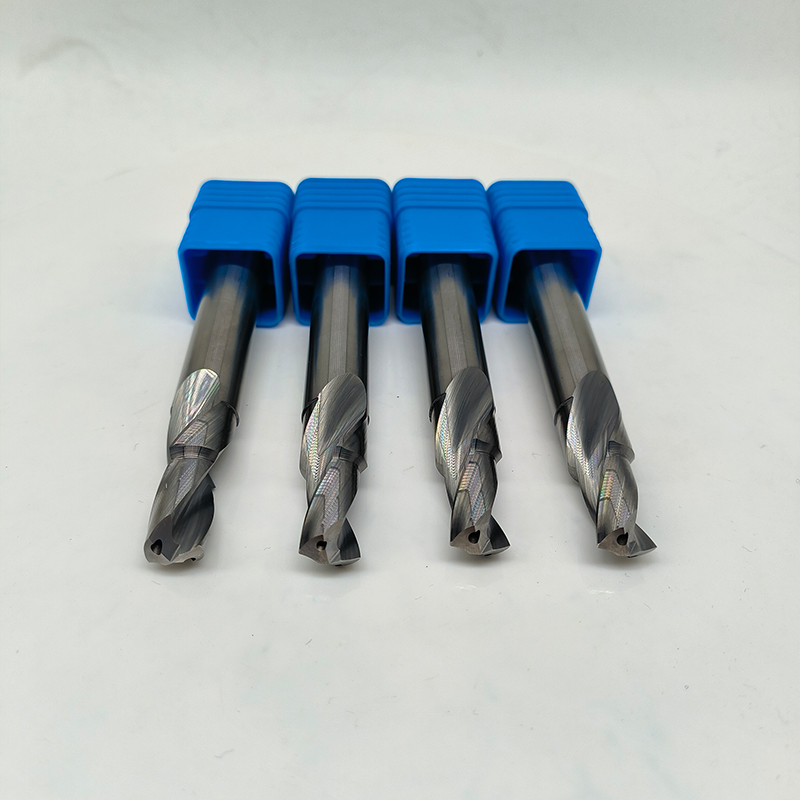
Твердосплавное ступенчатое сверло с внутренним охлаждением и винтовыми канавками — два в одном, эффективность удваивается
Преодолейте узкое место традиционной ступенчатой обработки, используя такт одного инструмента в обмен на точность и срок службы трёх инструментов
1. Концентрация операций: одно врезание, выполнение сверления, рассверливания, снятия фаски и ступенчатого формообразования, замена 2~3 традиционных свёрл.
2. «Форсированное» сжатие такта: исключение частой смены инструмента и времени отвода, повышение комплексной эффективности обработки одного отверстия на 40%~70% в зависимости от условий обработки.
3. Отличный отвод стружки и теплоотвод: уникальная геометрия винтовой канавки в сочетании с конструкцией сквозного внутреннего охлаждения, стружка выводится в форме «короткой винтовой спирали», что принципиально предотвращает наматывание стружки и выгорание инструмента.
4. Твердосплавная основа: более высокая красностойкость и прочность на изгиб, даже при обработке труднообрабатываемых материалов из нержавеющей стали, штамповой стали, титанового сплава сохраняется стабильный срок службы.
1. В области резки металла время является самой дорогой стоимостью.
2. Традиционный процесс обработки ступенчатых отверстий сложен: требуется центровочное сверло для позиционирования, малое сверло для предварительного сверления, большое сверло для рассверливания и, наконец, замена фасковой фрезы для обработки кромок — это не только занимает ценное место для смены инструмента на станке, но и заставляет такт обработки незаметно утекать в частых циклах «быстрый подвод — рабочая подача — быстрый отвод — смена инструмента».
3. Твердосплавное ступенчатое сверло с внутренним охлаждением и винтовыми канавками создано специально для решения этой проблемы. Мы внедрили логику ступенчатого формообразования в геометрическую структуру сверла, чтобы оно в процессе одного непрерывного врезания одновременно выполняло черновое сверление, чистовое рассверливание и ступенчатое снятие фаски. Это не просто изменение физической формы инструмента, а революционное изменение самого мышления обработки.
1. Многоступенчатая интегрированная конструкция, всё за один проход
Ступенчатый угол и разность диаметров изготавливаются по чертежу вашей заготовки. Будь то ступенчатое зенкование, коническое направляющее отверстие или комбинированная фаска, переход между вершиной сверла и ступенчатой режущей кромкой плавный, без следов стыковки резания, что обеспечивает стабильную шероховатость стенки отверстия в пределах Ra≤1.6 мкм.
2. Двойные винтовые каналы внутреннего охлаждения, «охлаждающие» режущую кромку
В отличие от обычного сверла с внешним охлаждением, отверстия внутреннего охлаждения проходят непосредственно к зоне резания на вершине:
охлаждающая жидкость высокого давления подаётся непосредственно в точку резания, значительно снижая износ вершины сверла;
высоконапорный отвод стружки способствует удалению стружки, предотвращает её накопление в ступенчатых тупиковых зонах, исключая «глухое резание» и поломку сверла.
3. Сверхмелкозернистый твердосплавный материал, стойко выдерживающий высокую твёрдость
Выбран сверхмелкозернистый твердый сплав с балансом вязкости и износостойкости 0.4мкм~0.8мкм, покрытие использует композитное нанопокрытие AlTiSiN из нитрида титана-алюминия-кремния:
подходит как для сухого, так и для мокрого резания;
рекомендуемая скорость резания Vc=60~100 м/мин в зависимости от материала, подача может быть увеличена на 15%~20% по сравнению с традиционным решением.
4. Уникальная конструкция канавки, контроль стружки — контроль процесса
| Параметр сравнения | Традиционное решение из 3 свёрл | Наше ступенчатое сверло с внутренним охлаждением из 1 инструмента |
| Количество смен инструмента | 2~3 раза | 1 раз до конца закрепления |
| Время обработки одного отверстия | Базовое значение 100% | Сокращение до 55%~70% |
| Управление складскими запасами инструмента | Управление 3 типоразмерами, подвержено ошибкам | Управление только 1 моделью |
| Соосность отверстия | Риск биения при вторичном закреплении | Формообразование за один проход, абсолютная соосность |
| Комплексная стоимость одной детали на одно отверстие | Более высокая с учётом вспомогательного времени | Снижение на 20%~35% |
Обработка ступенчатых уплотнительных отверстий в деталях типа гидравлических клапанных корпусов и соединителей;
Прецизионные ступенчатые монтажные отверстия в тормозной и рулевой системах автомобиля;
Отверстия под болты с потайной головкой в соединительных рычагах строительной техники;
Комбинированные направляющие отверстия в плитах толкателей пресс-форм и каналах охлаждающей воды.
Мы продаём не только режущий инструмент, а «решение по снижению комплексной стоимости одного отверстия».
Бесплатная проверка пробным резанием: предоставление образцов для фактического испытания на вашем станке, подтверждение данными такта.
Индивидуальный заказ без забот: гибкий минимальный объём заказа, поддержка индивидуального заказа по всем параметрам диаметра, ступенчатой разности, общей длины.
Диаметр сверла: 1.50 ~ 20.00
Покрытие: TiAlIN/AlCr
Допуск отверстия: IT8 ~ 9
Стандарт сверла: DIN6537
Допуск: Dc=m7 d1=h6