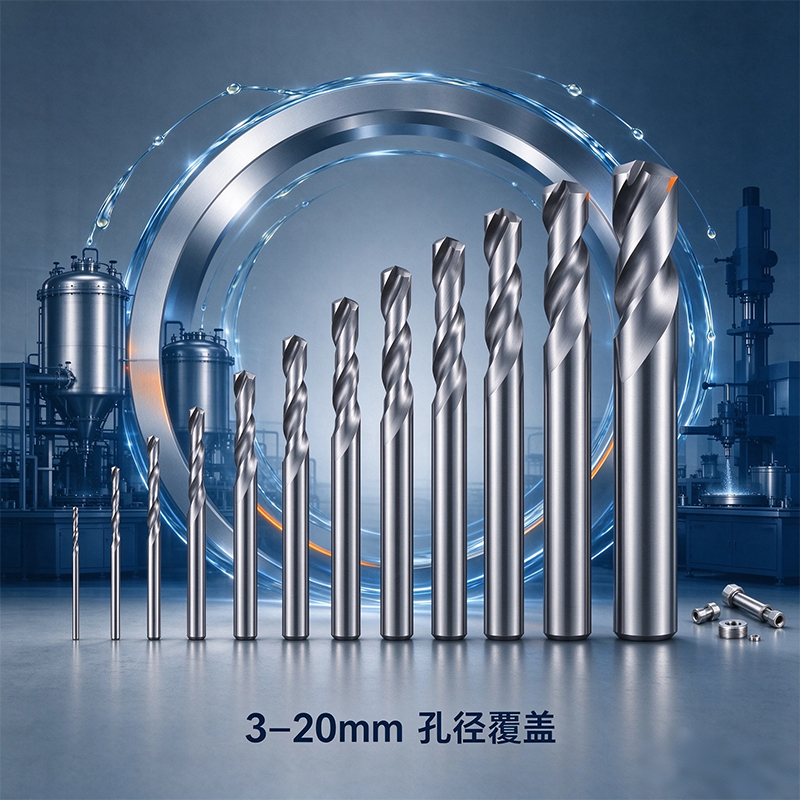
В потребительской электронике, гидравлических элементах, деталях медицинского оборудования существует множество случаев обработки микроотверстий миллиметрового уровня. Пространство для ошибок при обработке микроотверстий крайне мало, малейшее дрожание инструмента или затруднённый отвод стружки приводит к таким проблемам, как поломка инструмента, выход диаметра отверстия за допуск, плохое качество стенок отверстия, ценность микродиаметровых цельных твердосплавных сверл становится всё более очевидной.
Диаметр микродиаметровых сверл обычно находится в диапазоне 3–6 мм, корпус инструмента тонкий, требования к вязкости основы и технологии шлифования чрезвычайно высоки. Формообразование тонких внутренних каналов охлаждения представляет большую трудность, многие микродиаметровые типоразмеры используют конструкцию без внутреннего охлаждения, что предъявляет более высокие требования к положению распыления охлаждающей среды и контролю формы стружки. Центрирующая способность вершины сверла особенно важна, как только центрирование смещается, это напрямую приводит к несоответствию позиционного допуска отверстия.
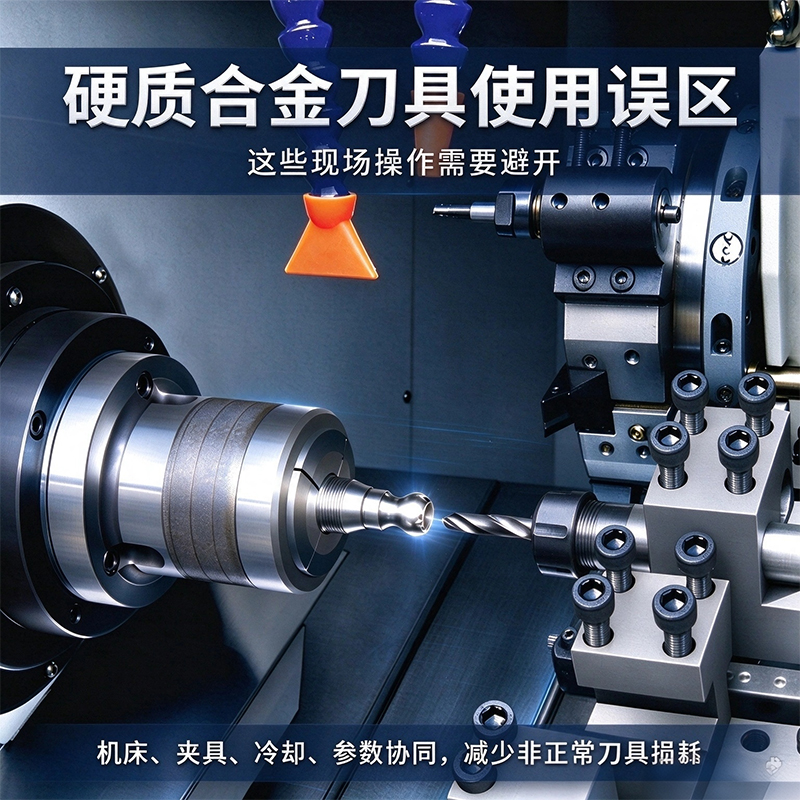
При микродиаметровой обработке противопоказана большая подача, чрезмерно большая величина подачи крайне легко приводит к непосредственной поломке сверла. В технологии часто применяется метод прерывистого сверления, при котором инструмент периодически поднимается, что облегчает отвод стружки и своевременно охлаждает режущую кромку. Биение шпинделя станка и точность патрона являются условиями, которыми нельзя пренебрегать, малейшее биение многократно усиливает износ инструмента.
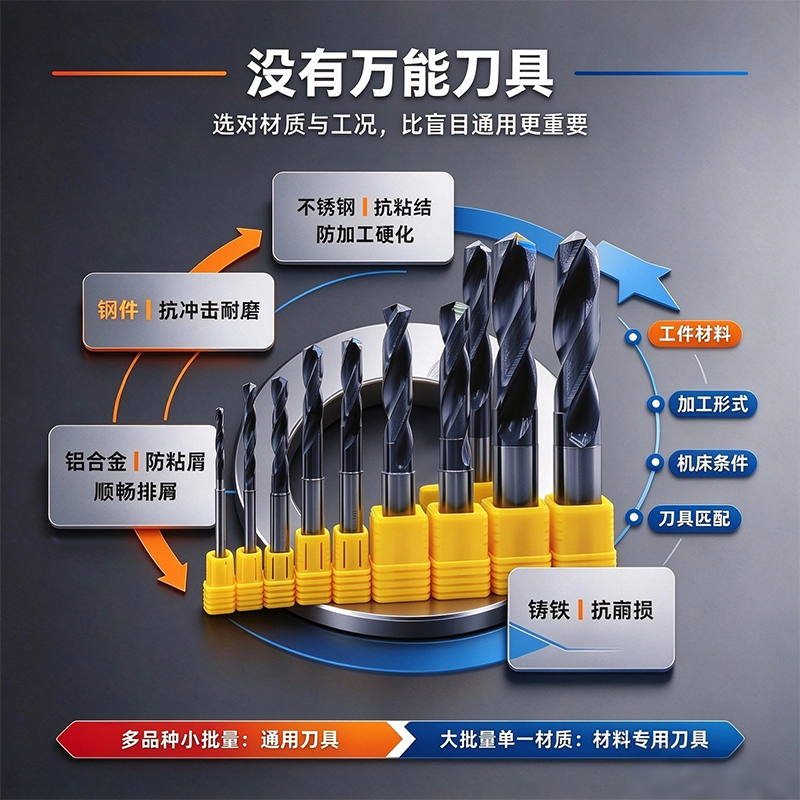
Немало производственных предприятий в прошлом полагались на зарубежные бренды в области микродиаметрового инструмента, по мере повышения технологии отечественного производства инструмента типоразмеры микродиаметровых твердосплавных сверл постоянно пополняются, охватывая обработку различных материалов, таких как стальные детали, нержавеющая сталь, чугун и другие. Однако микродиаметровый инструмент предъявляет строгие требования к производственной технологии, требуя от операторов подбора научной стратегии обработки. Только двусторонняя оптимизация продукции инструмента и технологического метода позволяет стабильно осуществлять серийную обработку микроотверстий и поддерживать развитие отрасли прецизионных деталей.